

Servizio di supporto, professionale, incentrato sul cliente
Dai prototipi alla produzione su vasta scala, abbiamo coperto.
Guida di lavorazione personalizzata per ingegneri: confronta processi CNC, materiali, tolleranze, dati RFQ, fattori di costo e controlli dei fornitori prima della produzione.
La lavorazione personalizzata è il processo di produzione controllato utilizzato quando un articolo di catalogo standard non può soddisfare i requisiti di disegno, materiale, tolleranza, finitura superficiale o uso finale Per i team di ingegneri, di solito significa un file di progettazione assistita da computer (CAD), un disegno 2D, una decisione sui materiali e un piano di ispezione vengono trasformati in parti di macchine metalliche e plastiche da una macchina CNC o da un altro percorso di produzione sottrattivo.
I progetti di lavorazione personalizzata di successo non iniziano con la domanda “chi ha il preventivo istantaneo più veloce?” Iniziano con una definizione del prodotto che anche il migliore negozio di macchine online può produrre, ispezionare e ripetere Questa guida alla lavorazione cnc è scritta per i team di ingegneri che necessitano della conversazione su file, processo, ispezione e fornitore per allinearsi prima del rilascio. Tale definizione deve dire al fornitore ciò che conta, ciò che può rimanere standard, quale revisione è autorevole e dove si trova il rischio nell'assemblaggio.
Ingegneria takeaway
Tratta la lavorazione personalizzata come un sistema di trasferimento, non solo come un processo di lavorazione I pacchetti pronti per le quotazioni combinano geometria, materiale, tolleranza, processo di produzione, prove di ispezione, limiti di controllo dei dati e una conversazione con il fornitore prima che le parti di produzione vengano rilasciate.
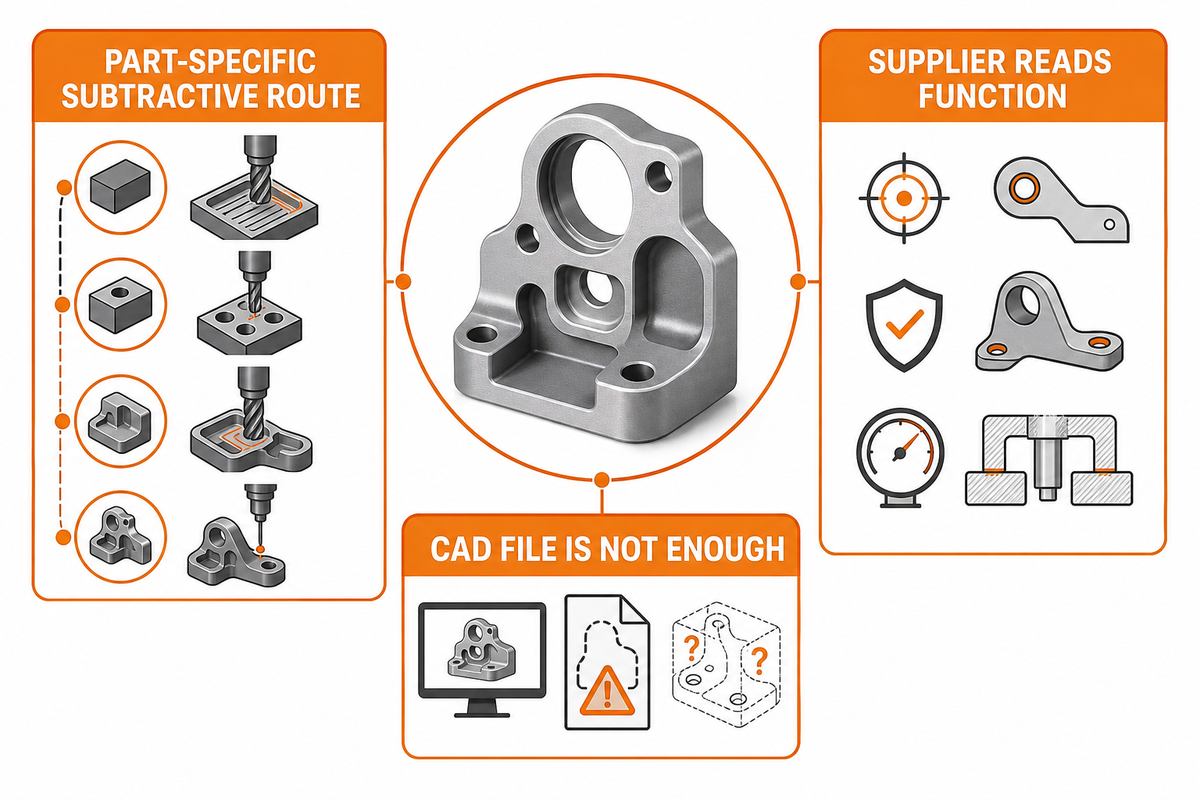
La lavorazione personalizzata è una produzione sottrattiva in parte specifica Dai dati digitali del prodotto, un servizio di lavorazione CNC sceglie un percorso come fresatura CNC, tornitura CNC, elettroerosione a filo o finitura, rimuove materiale da materiale plastico o metallico e verifica il risultato rispetto ai requisiti concordati. La Goodwin University descrive il CNC come un funzionamento della macchina utensile controllato da computer guidato da disegni o progetti CAD, mentre il NIST inquadra la lavorazione in base a requisiti di precisione, precisione, pianificazione del processo, attrezzature, infissi e tolleranza.
Ecco perché la lavorazione cnc personalizzata differisce dall'acquisto di un componente standard I fornitori devono comprendere la funzione prevista, non solo la forma del modello Una staffa potrebbe richiedere resistenza alla corrosione; un collettore potrebbe aver bisogno di resistenza chimica; un effettore finale robotico potrebbe aver bisogno di peso ridotto e resistenza agli urti; una superficie del cuscinetto potrebbe aver bisogno di rugosità controllata e lavorazione precisa dopo l'anodizzazione o un ciclo termico.
Nella lavorazione CNC personalizzata online, è facile caricare un file CAD e aspettarsi che il file spieghi tutto Raramente lo fa Se il modello CAD è in conflitto con un disegno, se la lega è vaga, se manca la struttura del dato o se i requisiti di ispezione non sono definiti, il preventivo online diventa un motore di assunzione I buoni fornitori fanno domande prima di tagliare le parti personalizzate.
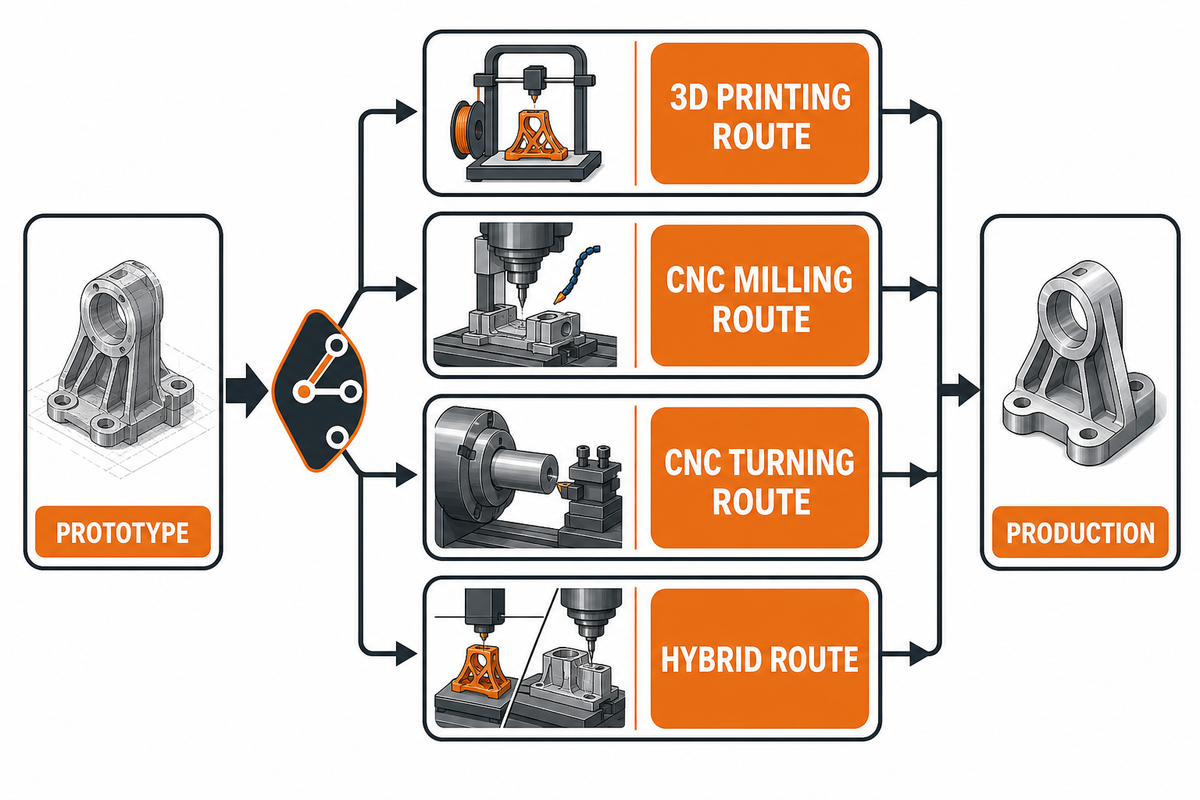
Il centralino Prototype-to-Production aiuta i team di ingegneri a scegliere tra produzione additiva, lavorazione CNC e un percorso ibrido Usa Servizio di stampa 3D per prototipi rapidi e geometry-first parts quando l'obiettivo immediato è l'apprendimento rapido della forma, passaggi interni, modelli visivi o controlli di adattamento precoci. Passare al CNC quando il prototipo deve comportarsi come parti di uso finale nel materiale di produzione.
Hubs confronta la stampa 3D e la lavorazione CNC per volume di produzione e caso d'uso, ma è una guida pubblicata dal fornitore, quindi usala come esempio piuttosto che come prova indipendente. Praticamente, il punto vale ancora: la stampa 3d è spesso migliore per la forma complessa, la prototipazione rapida e l'apprendimento del design a basso volume, mentre la lavorazione CNC è solitamente più forte quando la parte necessita di materiale di produzione, caratteristiche filettate, sedi dei cuscinetti, finitura superficiale lavorata o tolleranza stretta.
La pagina di stampa 3D di Lecreator elenca la stampa FDM, SLA, SLS, MJF e metallo, insieme a oltre 50 materiali e affermazioni sulla consegna rapida. Si tratta di affermazioni di capacità di prima parte, non di certificazione di terze parti Sono utili per decidere se i prototipi e le parti di produzione debbano spostarsi attraverso un partner di produzione o attraverso fornitori additivi e sottrattivi separati.
| Percorso | Migliore Vestibilità | Punto di guardia |
|---|---|---|
| Stampa 3D | Apprendimento geometrico, modelli ergonomici, canali interni, primi prototipi | Il comportamento e la tolleranza del materiale potrebbero non corrispondere alla parte finale lavorata |
| Fresatura CNC | Parti fresate, tasche, fessure, facce piatte, geometria prismatica complessa | Portata dell'utensile, raggi interni, accesso alla configurazione e obiettivi della superficie di lavorazione CNC |
| Tornitura CNC | Parti rotonde, alberi, boccole, elementi filettati, raccordi torniti | Le funzionalità fuori asse potrebbero richiedere la tornitura cnc con utensili sotto tensione o una seconda operazione |
| Percorso ibrido | Studio veloce della forma stampata seguito da prototipi di precisione cnc o produzione di ponti | Le modifiche alla progettazione devono essere congelate prima che le parti a rotazione rapida passino ai controlli di produzione |
| Lavorazione CNC a 4 assi | Staffe multifaccia, alloggiamenti e funzionalità che necessitano di meno configurazioni | Confermare l'accesso all'attrezzatura, la portata dell'utensile da 25 mm e il trasferimento dei dati prima del rilascio |
| Tornitura CNC con utensili sotto tensione | Parti rotonde che necessitano anche di appartamenti, fori trasversali o fessure fresate | Le funzionalità fuori asse possono aggiungere tempo di configurazione quando l'esaurimento richiede un controllo di 0,05 mm |
| Supporto EDM | Profili fini, piccoli angoli interni, materiali conduttivi duri, inserti per utensili | È necessario specificare i fori di avvio, i limiti dello strato di rifusione e le condizioni del bordo |
| Lamiera più lavorazione | Involucri, coperture piegate, distanziatori lavorati e ferramenta assemblata | Mantieni insieme il raggio di curvatura, la distanza foro-piega e le note di interfaccia lavorate |
| Produzione Bridge | Costruzioni pilota, 10-100 set o controlli di produzione pre-attrezzaggio | Non rilasciare oltre 1000 parti finché la revisione, l'ispezione e le prove di resa non saranno stabili |
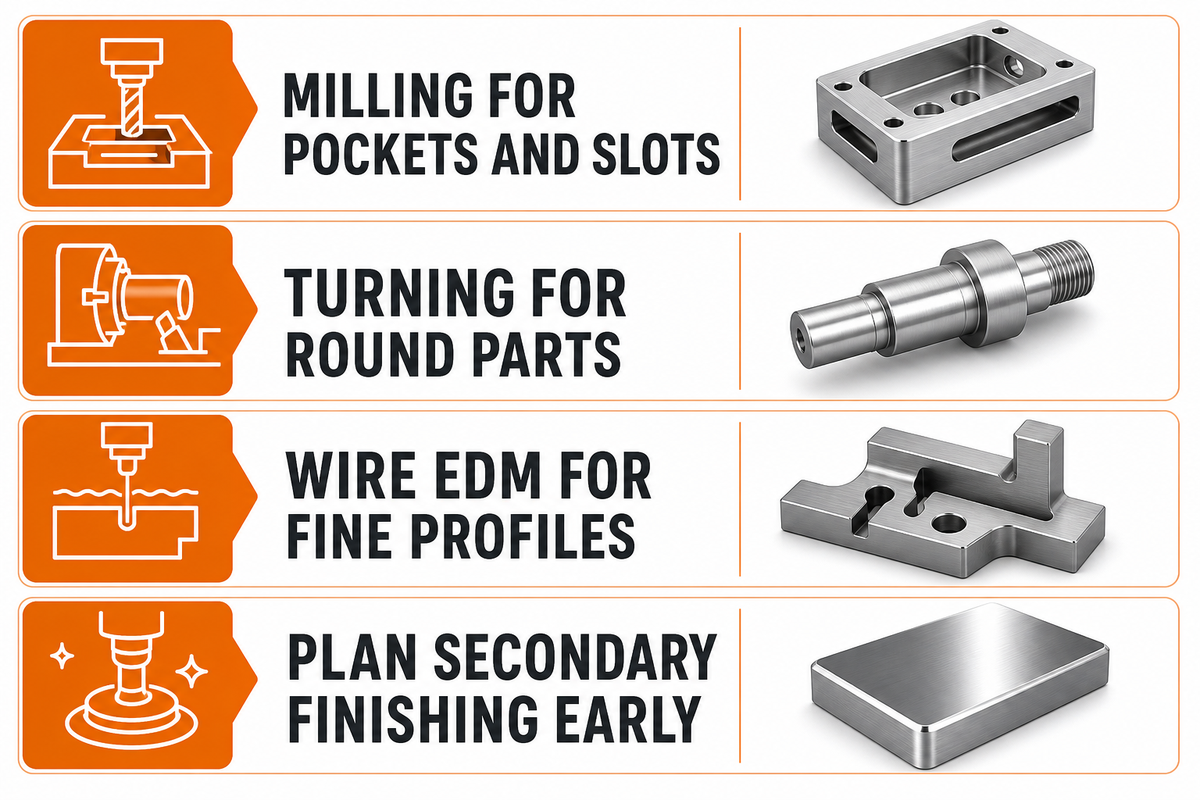
La matrice delle capacità di processo mantiene il processo di lavorazione legato alla geometria. Fresatura CNC non è semplicemente una“meglio” di tornitura cnc, e le capacità avanzate di lavorazione cnc non rimuovono la necessità di definire accesso, strategia di riferimento e ispezione Per la geometria aperta, la lavorazione a 3 assi può essere sufficiente; la lavorazione cnc a 4 assi può ridurre le configurazioni su parti multifaccia; la fresatura e la tornitura cnc possono essere combinate quando una parte ha caratteristiche sia rotazionali che prismatiche.
Lavorazione a scarica elettrica, la rettifica, la sabbiatura delle perle, l'anodizzazione, la passivazione, il trattamento termico, la placcatura e altre fasi di finitura secondarie dovrebbero essere pianificate in anticipo Se la dimensione finale è influenzata dal rivestimento o da un ciclo termico, il fornitore di lavorazione personalizzato necessita di tale requisito prima che inizi la programmazione Anche un fornitore che offre la fresatura cnc e la tornitura cnc sotto lo stesso tetto può fallire se il percorso del processo non corrisponde al disegno.
| Tipo di processo | Geometria più adatta | Orologio di progettazione | Nota di ispezione |
|---|---|---|---|
| Fresatura CNC | Facce piatte, tasche, fori, fessure, staffe, alloggiamenti | Tasche profonde e angoli interni quadrati potrebbero richiedere un EDM o un raggio di scarico di 1,0 mm | Definire i datum e le facce critiche per i controlli CMM o fixture a target da 0,05 mm |
| Tornitura CNC | Alberi, perni, boccole, anelli, raccordi, parti metalliche rotonde | I fori trasversali o i piani possono richiedere utensili sotto tensione o una configurazione del mulino | Rotondità, runout, filettature e concentricità di 0,02 mm necessitano di controlli espliciti |
| Elemento elettroerosione a filo | Attraverso profili, fessure, caratteristiche metalliche conduttive fini | Ha bisogno di un percorso passante o di un foro iniziale | Confermare la rastremazione del taglio, il percorso del filo da 0,10 mm, lo strato rifuso e le condizioni del bordo laddove critiche |
| Lavorazione a 3 assi | Facce aperte, tasche semplici, piatti, maschere e staffe | Più lati possono aggiungere una seconda configurazione se i dati non sono stabili | Utilizzare controlli generali da 0,10 mm e isolare le caratteristiche critiche da 0,03 mm |
| Lavorazione cnc a 4 assi | Parti multifaccia, fori radiali, caratteristiche indicizzate, geometria avvolta | La portata dell'utensile, la distanza dall'attrezzatura e il trasferimento dei dati guidano il piano di configurazione | Confermare i limiti di portata di 25 mm e la strategia CMM prima di citare |
| Tornitura CNC con utensili sotto tensione | Alberi, perni, ugelli, collari, corpi rotondi con caratteristiche laterali | Le fessure fresate sulle parti tornite possono cambiare mandrino e sequenza | Chiamare fuori 0,05 mm runout e prova del calibro di filettatura dove necessario |
| Fresatura e tornitura CNC | Parti con geometria rotazionale e prismatica in un unico componente | La sequenza è importante quando i datum fresati dipendono dalle superfici tornite | Caratteristiche separate dei cuscinetti da 0,02 mm da facce non critiche da 0,10 mm |
| Rettifica superficiale | Piastre piane, facce distanziatrici, superfici di misura, superfici di usura | La macinazione deve essere pianificata prima del rivestimento o dell'assemblaggio finale | Utilizzare planarità 0,01 mm o Ra 0,8 um solo laddove la funzione lo giustifichi |
| Finitura secondaria | Anodizzazione, lucidatura, passivazione, placcatura, sabbiatura, marcatura | La finitura può alterare dimensioni, aspetto, resistenza alla corrosione e tempi di consegna | Separare le superfici cosmetiche dalle superfici funzionali; l'accumulo di rivestimento può essere di 5-25 um |
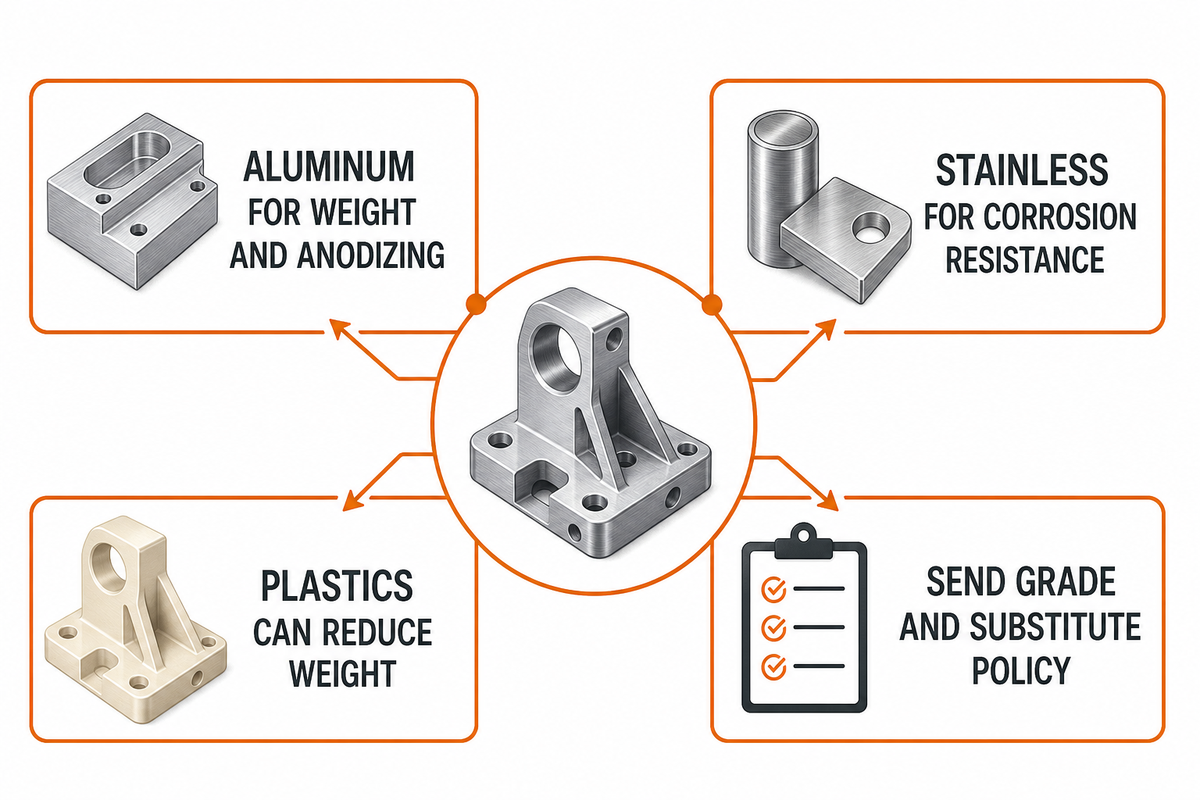
I materiali di lavorazione CNC dovrebbero essere selezionati per prima cosa in base alla funzione L'alluminio, scritto anche come alluminio in alcuni disegni, è spesso scelto per peso, lavorabilità e anodizzazione L'acciaio inossidabile è comune quando la resistenza alla corrosione è importante L'ottone e il rame aiutano con le applicazioni di conduttività o raccordo Il titanio può fornire un'elevata resistenza a peso ridotto, ma il tempo di lavorazione e l'usura degli utensili possono aumentare L'acciaio legato e l'acciaio al carbonio possono adattarsi alle parti di produzione portanti quando vengono specificati la lavorazione termica e il rivestimento.
Nella stessa discussione appartengono anche le decisioni in materia di plastica e metalli POM (poliossimetilene), PEEK (polietere etere chetone), PTFE (politetrafluoroetilene), ABS (acrilonitrile butadiene stirene), nylon e altre plastiche possono ridurre il peso, aggiungere resistenza chimica, gestire l'attrito o proteggere il comportamento elettrico Cambiano anche l'espansione termica, la resistenza agli urti, la resistenza alla trazione e la strategia di ispezione Le parti in metallo e plastica nello stesso gruppo possono aver bisogno di una logica di tolleranza diversa perché un materiale si muove di più con il calore, assorbe l'umidità o necessita di un fissaggio diverso.
Non inviare “aluminum” o “plastic” come l'intero requisito Invia il grado, tempera, colore o finitura, requisito del certificato, politica di sostituzione e qualsiasi proprietà meccanica che sono funzione-critica Quando il materiale esatto non è noto, chiedere al fornitore cnc personalizzato di citare alternative e spiegare i compromessi invece di sostituire silenziosamente.
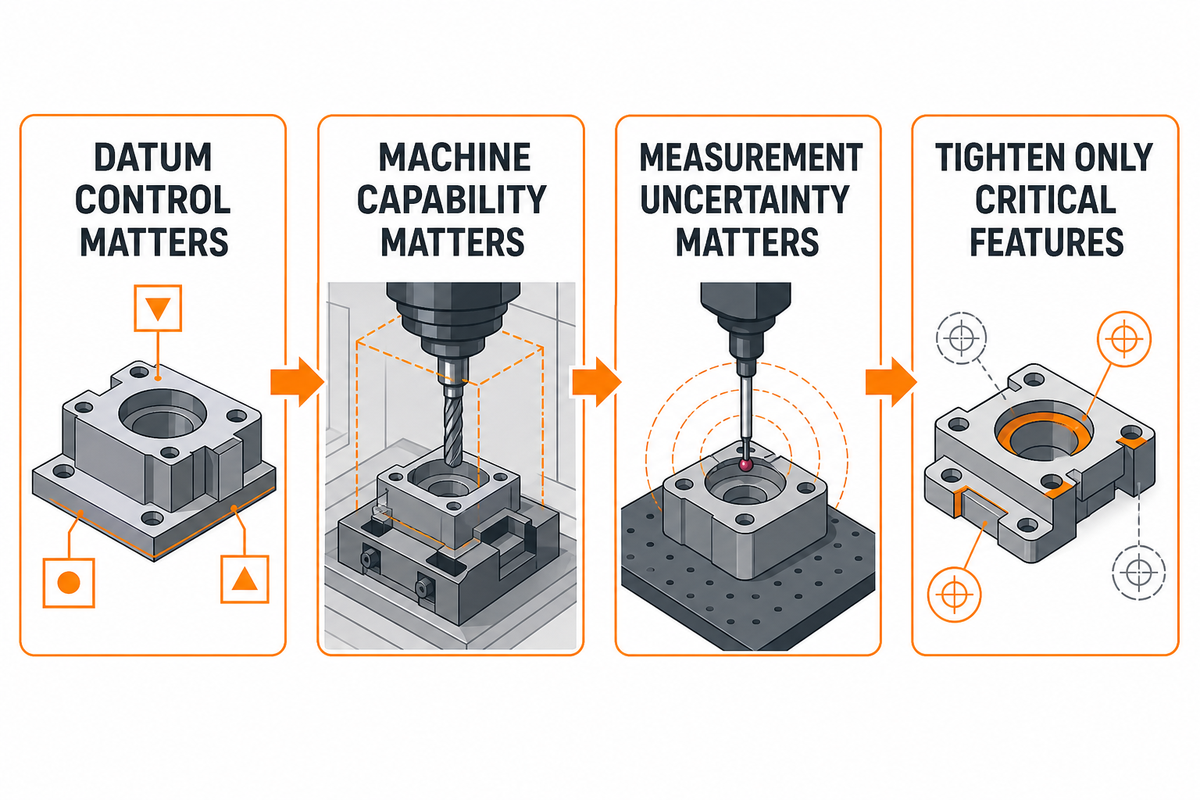
La catena di tolleranza-ispezione è la fonte più comune di costo nascosto nella lavorazione personalizzata La tolleranza non è solo un numero su un disegno Dipende dal controllo dei dati, dall'accesso alle caratteristiche, dalla capacità della macchina, dalla stabilità dell'attrezzatura, dall'usura degli utensili, dal comportamento dei materiali, dalla finitura superficiale, dal metodo di ispezione e dai criteri di accettazione.
ASME Y14.5 è il riferimento spesso degli acquirenti della famiglia standard di dimensionamento e tolleranza per GD&T e lo spiegatore di standard ANSI identifica ASME Y14.5-2018 (R2024) come parte dell'attuale contesto di disegno e requisiti del modello. ASME Y14.41-2026 aggiunge pratiche di dati di definizione di prodotto digitale per la preparazione e la revisione di set di dati digitali.
P0-1 ha trovato un confine mancante che conta: le prove di ispezione devono anche tenere conto dell'incertezza e della tracciabilità della misurazione Il NIST spiega che le misurazioni hanno incertezza, le specifiche hanno tolleranze e le decisioni di produzione comportano un rischio finito di falsa accettazione e di falsa rifiuta. La politica di tracciabilità metrologica del NIST afferma inoltre che la tracciabilità necessita di una catena di calibrazione documentata e ininterrotta e che la tracciabilità da sola non garantisce l'idoneità allo scopo.
I team di acquisto dovrebbero mantenere la regola semplice: una tolleranza più stretta non è sempre migliore Stringere solo le caratteristiche che controllano l'assemblaggio, la sigillatura, l'usura, il movimento o la misurazione Lasciare le dimensioni non critiche alla tolleranza di lavorazione standard quando la funzione lo consente Ciò riduce i costi di lavorazione del cnc rendendo l'ispezione più facile da difendere.
In pratica, un processo di lavorazione CNC può separare esempi come tasche generali da 0,20 mm, fori di gioco da 0,10 mm, spalle di posizionamento da 0,05 mm, sedi di cuscinetti da 0,02 mm, facce cosmetiche Ra 3,2 um, facce di tenuta Ra 1,6 um e revisione dell'ispezione di 24 ore. Questi numeri non sono promesse del Lecreatore. Mostrano perché un rapporto sulla macchina per la misurazione delle coordinate, una nota sulla finitura superficiale e una revisione del disegno devono corrispondere prima che le parti lavorate in CNC siano accettate.
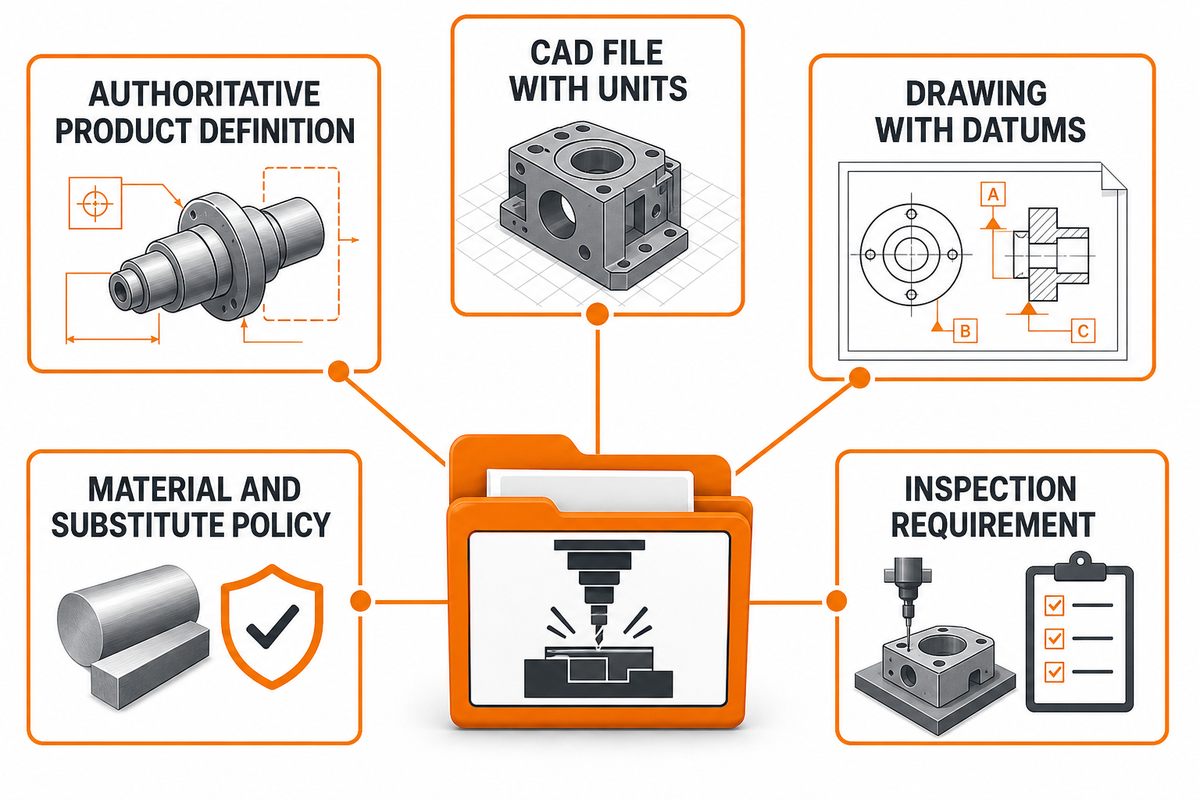
Il pacchetto dati RFQ a 9 punti trasforma un'idea in un pacchetto di produzione pronto per il preventivo La ricerca del NIST sulla definizione basata su modelli avverte che lo scambio CAD-produzione necessita di informazioni sul prodotto e sulla produzione oltre alla geometria della forma in modo che i fornitori possano produrre e ispezionare parti fisiche. Ciò significa che un file CAD da solo non è sufficiente per la produzione personalizzata controllata.
Se hai bisogno di un servizio di lavorazione online cnc, questo pacchetto dati aiuta anche il fornitore a decidere se un preventivo istantaneo è sicuro o se è necessaria una revisione ingegneristica Riduce avanti e indietro, protegge le parti di lavorazione cnc personalizzate da errori prevenibili e offre a entrambe le parti una base migliore per ottenere un preventivo.
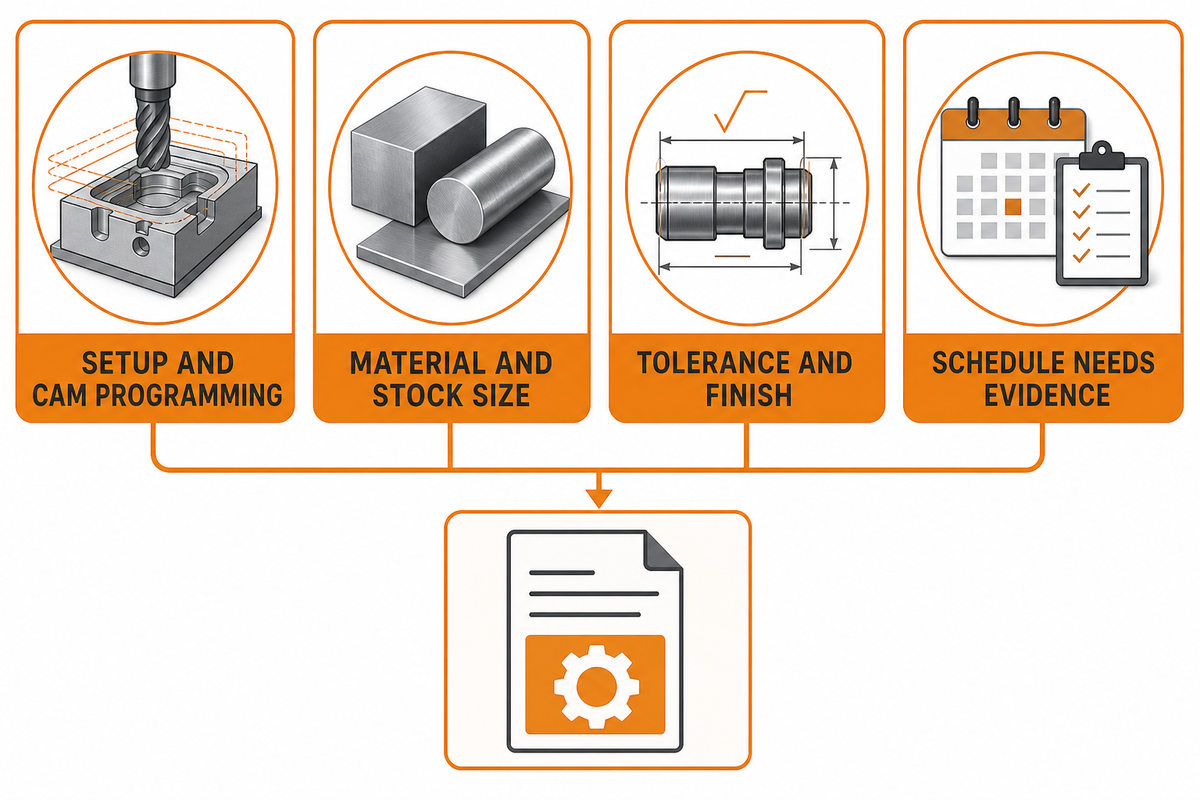
Il costo di lavorazione personalizzato è determinato da configurazione, programmazione CAM, materiale, dimensioni del magazzino, tempo di ciclo, usura dell'utensile, strategia dell'attrezzatura, tolleranza, finitura, ispezione, rischio di snervamento, obiettivo di consegna e qualità della comunicazione. Le guide pubblicate dai fornitori come la pagina dei costi CNC 2026 di Davantech forniscono esempi utili di fattori di costo e intervalli di tariffa oraria regionale, ma sono esempi commerciali L4, non verità del mercato universale.
Il modo più veloce per ridurre i costi di lavorazione del cnc non è sempre quello di scegliere il materiale più economico o rimuovere l'ispezione Le leve migliori includono una tolleranza non critica rilassante, l'utilizzo di stock standard, la riduzione del conteggio delle configurazioni, il mantenimento dei raggi interni rispettosi degli utensili, la scelta di leghe lavorabili, l'evitare la finitura cosmetica su facce nascoste e la condivisione anticipata del contesto di assemblaggio I progetti facili da fresare, girare, fissare e ispezionare sono solitamente meno costosi dei progetti che nascondono le priorità funzionali.
Per le parti a rotazione rapida, non confondere la velocità con la prontezza di produzione I prototipi rapidi possono convalidare forma, adattamento e funzione di base La prontezza di produzione necessita ancora di conferma del materiale, percorso di processo ripetibile, piano di ispezione e controllo di revisione stabile Ciò è particolarmente vero quando la lavorazione del prototipo si sposta in prototipazione rapida e produzione.
Usa i numeri di pianificazione come input di pianificazione invece che come slogan Le tempistiche come un prototipo visivo di 2 giorni, un pilota lavorato di 5 giorni, un campione pronto per la produzione di 10 giorni e una revisione del disegno di 48 ore possono essere tutte ragionevoli in contesti diversi, ma ogni percorso dipende dalla disponibilità del materiale, dal carico della macchina, dal tempo di ispezione e dal fatto che il piano di produzione del cnc sia stabile.
I fornitori di lavorazione personalizzata adatti dovrebbero fare di più che accettare file Cerca l'ampiezza del processo, la qualità della risposta DFM, la disciplina di approvvigionamento dei materiali, la capacità di ispezione, la documentazione, la velocità di comunicazione e la capacità di scalare da prototipi lavorati in cnc a parti di produzione La pagina pubblica About di Lecreator identifica Shenzhen Le-creator Technology Co., Ltd. e afferma oltre 17 anni di esperienza, oltre 100 professionisti, oltre 80 macchine e resa first-pass 98%+. Utilizzali come segnali di prima parte, quindi verifica l'adattamento rispetto al progetto effettivo.
Chiedi se il fornitore può fornire il servizio di lavorazione cnc online per una semplice revisione di geometria e ingegneria per lavori complessi I partner forti possono spiegare quando la fresatura cnc, la tornitura cnc, la fresatura cnc e la tornitura cnc, l'EDM a filo, la lamiera, la finitura o la stampa 3D si adattano Possono anche spiegare dove cnc avanzato, capacità avanzate di lavorazione cnc, servizi di lavorazione cnc di precisione, parti cnc di precisione, servizi di produzione, tecnologia cnc e un flusso di lavoro cnc di qualità creano valore piuttosto che rumore di marketing.
Per progetti controllati o strettamente specificati, aggiungere un ramo condizionale di revisione del proprietario DCSA consiglia all'industria di rivedere i contratti, le clausole FAR e DFARS e i requisiti di salvaguardia CUI applicabili. La BRI spiega che il rilascio di tecnologia controllata a una persona straniera può creare un problema di esportazione ritenuto. Questi non sono requisiti per ogni lavoro di lavorazione personalizzato Trattali come flag che la difesa, i dati controllati o altri progetti regolamentati necessitano del proprietario responsabile dell'acquirente coinvolto prima che i file vengano rilasciati.
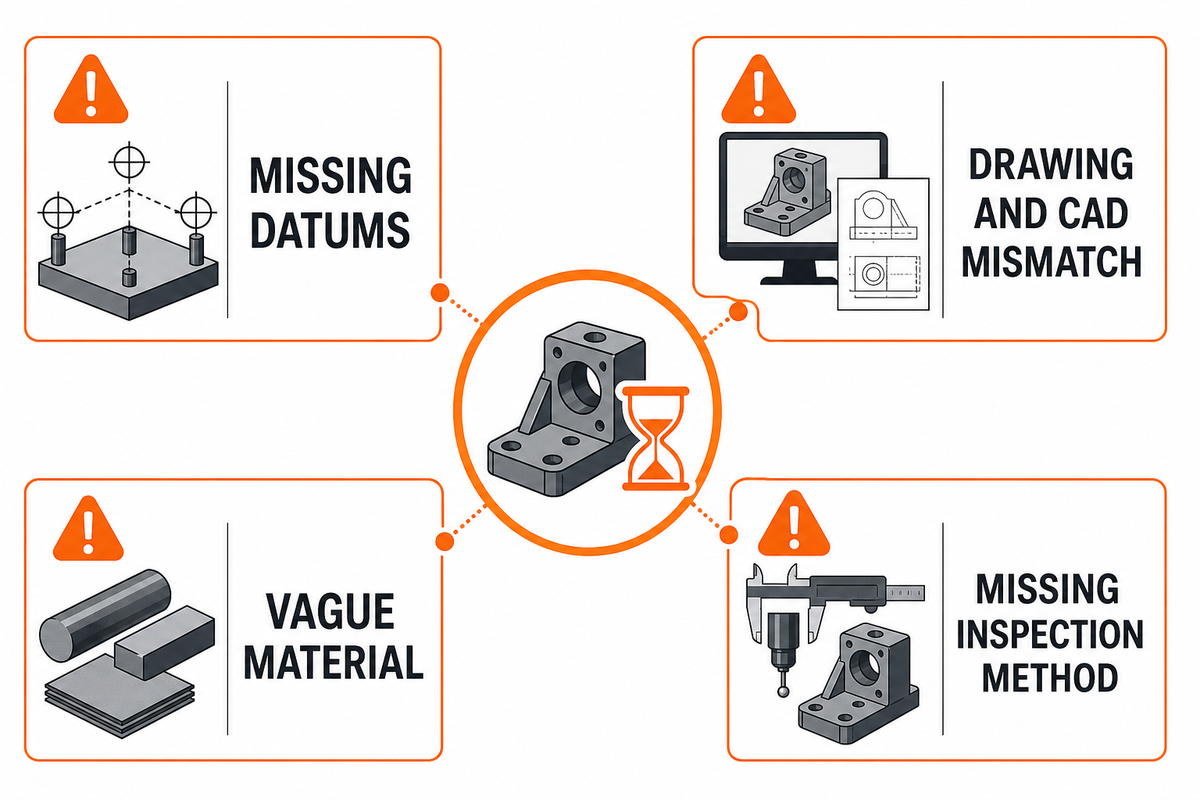
La maggior parte dei guasti cnc personalizzati non sono misteriosi Provengono da una definizione del prodotto poco chiara, datum mancanti, disallineamento di disegni e CAD, materiale vago, finitura non realistica, tolleranza eccessiva, metodo di ispezione mancante, parti di accoppiamento nascoste o cambiamenti di quantità dopo il preventivo Modus Advanced e Practical Machinist pubblicano entrambi esempi e commenti dei professionisti sugli errori di disegno e sull'ambiguità delle citazioni, ma si tratta di fonti di fornitori e forum, quindi usali come segnali di dolore piuttosto che come autorità indipendente.
La correzione ingegneristica non è quella di aggiungere più note ovunque È per rendere visibile il percorso critico Quali caratteristiche di azionamento del gruppo? quali superfici sono cosmetiche? quali dimensioni necessitano di una lavorazione precisa? quale record di ispezione dimostra l'accettazione? quali parti cnc personalizzate devono corrispondere al componente di un altro fornitore Quali parti metalliche e plastiche necessitano di regole termiche o chimiche separate?
Utilizzare l'elenco dei guasti come revisione pre-RFQ, non come colpa dopo la consegna Se un fornitore deve indovinare il grado del materiale, l'autorità di disegno, il metodo di accettazione o i limiti di utilizzo finale, il preventivo può essere veloce, ma il rischio di produzione si è semplicemente spostato a valle.
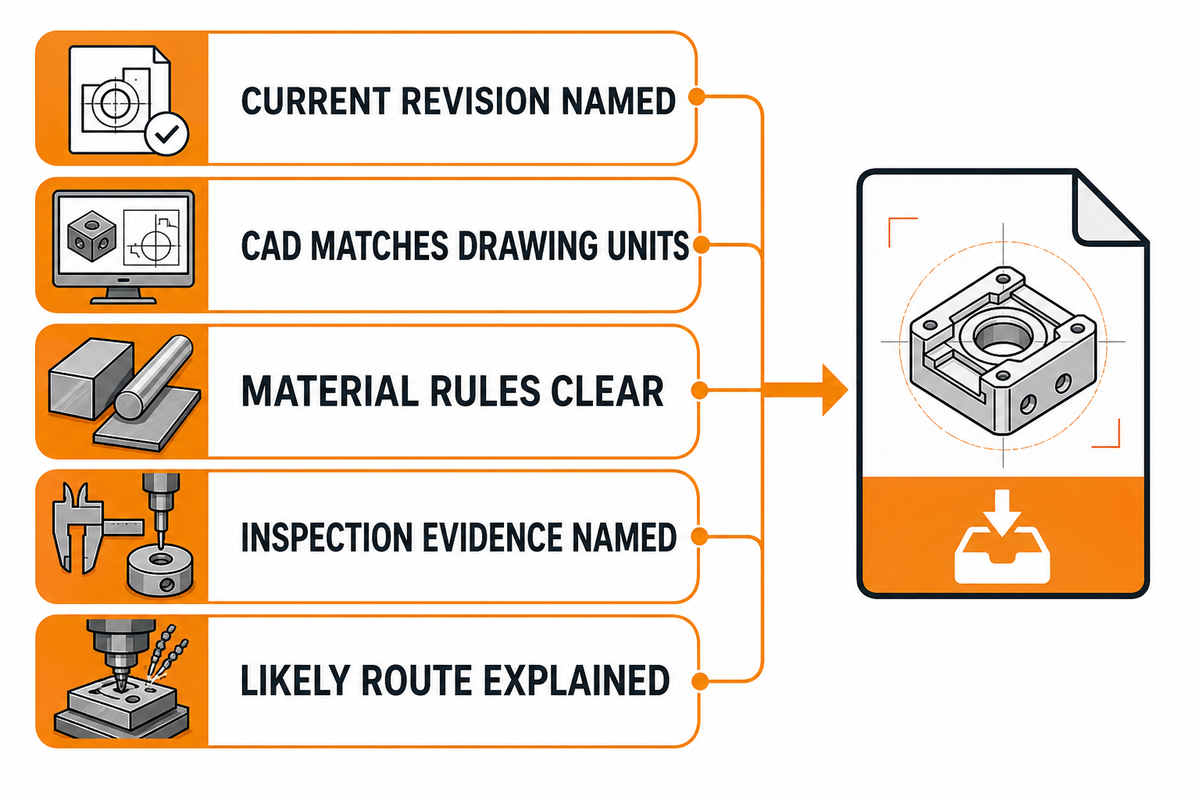
Prima di richiedere il prezzo, conferma che il pacchetto risponde a queste domande.
Se il tuo team sta confrontando le opzioni di lavorazione personalizzata vicino a me o ha bisogno di servizi di lavorazione cnc personalizzati per prototipi, parti a rotazione rapida, parti di precisione o parti di produzione, prepara prima il pacchetto dati. Quindi chiedi a Lecreator di rivedere la producibilità, la progettazione della lavorazione cnc, i suggerimenti per la progettazione della lavorazione cnc, le applicazioni di lavorazione cnc, i materiali di lavorazione cnc e le prove di ispezione prima del rilascio.
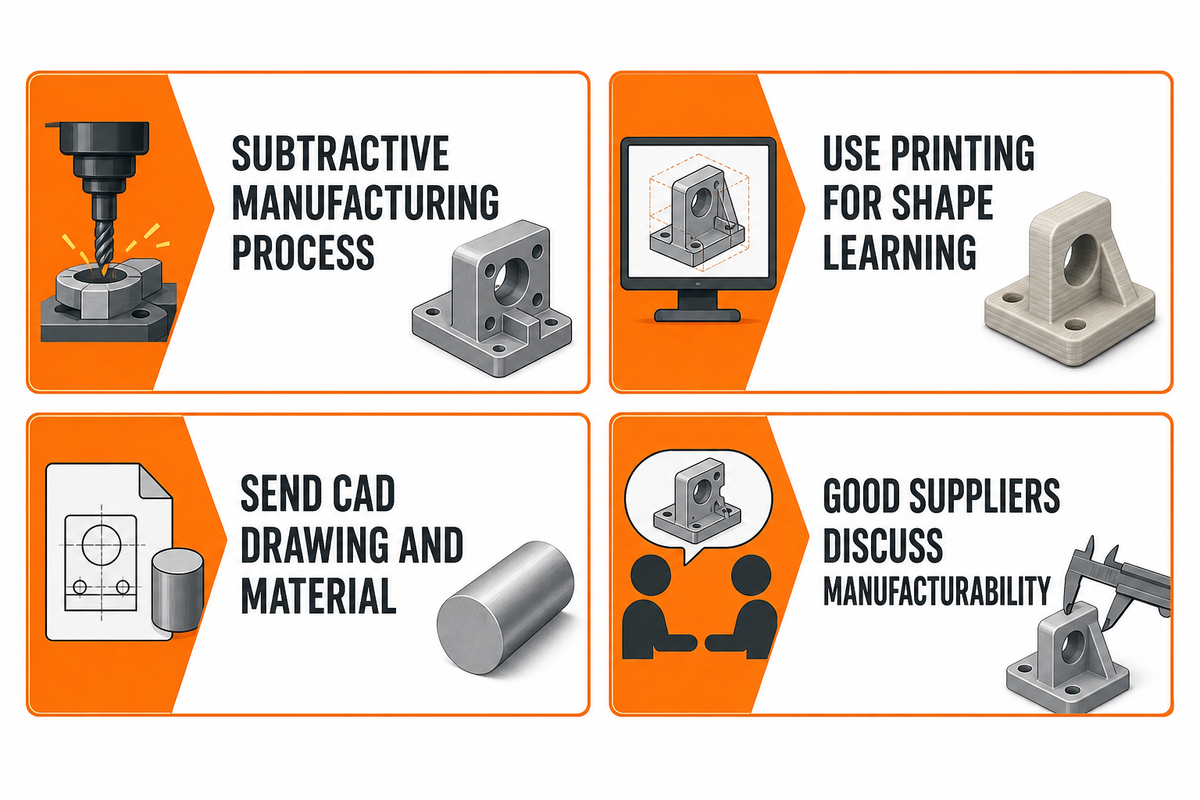
Questi faq di lavorazione cnc riassumono le decisioni che di solito contano prima che un team di ingegneri chieda un preventivo.
La lavorazione personalizzata è un processo di produzione sottrattivo utilizzato quando un componente standard non può soddisfare i requisiti di disegno, materiale, tolleranza, finitura superficiale o uso finale Il controllo numerico computerizzato, spesso abbreviato in CNC, utilizza una macchina utensile come un mulino, un tornio, un sistema EDM o un centro di lavorazione combinato per rimuovere materiale da materiale metallico o plastico Nella pratica produzione di cnc, il fornitore verifica le parti lavorate in cnc e le parti lavorate in cnc rispetto al modello CAD concordato, al disegno 2D, al piano di ispezione, all'identità di revisione e alle prove di accettazione.
Utilizzare la stampa 3D quando l'obiettivo principale è l'apprendimento della forma, la geometria interna, i controlli di adattamento o l'iterazione rapida della progettazione prima che il comportamento finale del materiale sia importante Passare alla lavorazione CNC quando il prototipo deve utilizzare materiale di produzione, mantenere una tolleranza più stretta, includere caratteristiche filettate o di cuscinetti, mostrare la finitura superficiale lavorata o comportarsi come parti di uso finale sotto carico, calore, prodotti chimici, usura o stress di assemblaggio.
Invia il file CAD autorevole, il disegno 2D, la revisione, il grado del materiale, la quantità, la finitura, le dimensioni critiche, le note di tolleranza, i requisiti di ispezione, il tempo di consegna target e il contesto di utilizzo finale Se la parte ha componenti di accoppiamento, dati regolamentati, tecnologia controllata, superfici cosmetiche, filettature o rapporti richiesti, includi tali dettagli prima di richiedere un preventivo online perché influenzano la selezione del processo di lavorazione, i costi, la consegna, l'idoneità del fornitore e se il fornitore può quotare senza indovinare un test di accettazione nascosto o una revisione del primo articolo controllata dalla revisione prima del rilascio.
Riduci i costi allentando la tolleranza non critica, nominando le superfici critiche, utilizzando il calcio standard prima del preventivo formale e scegliendo materiali lavorabili con chiare regole sostitutive Mantenere la precisione a pagamento solo dove protegge l'adattamento, il movimento, la sigillatura, l'usura o l'accettazione dell'ispezione sul disegno.
I buoni fornitori possono discutere la producibilità prima di quotare, spiegare i limiti di processo, l'ispezione dei documenti, i materiali appropriati alla fonte, proteggere le tolleranze critiche e comunicare il rischio in anticipo Per il lavoro cross-process, un partner con la lavorazione CNC, la lamiera, la finitura e la stampa 3D può ridurre l'attrito di trasferimento, ma l'acquirente deve ancora verificare i requisiti di qualità, controllo dei dati e conformità per il progetto specifico.